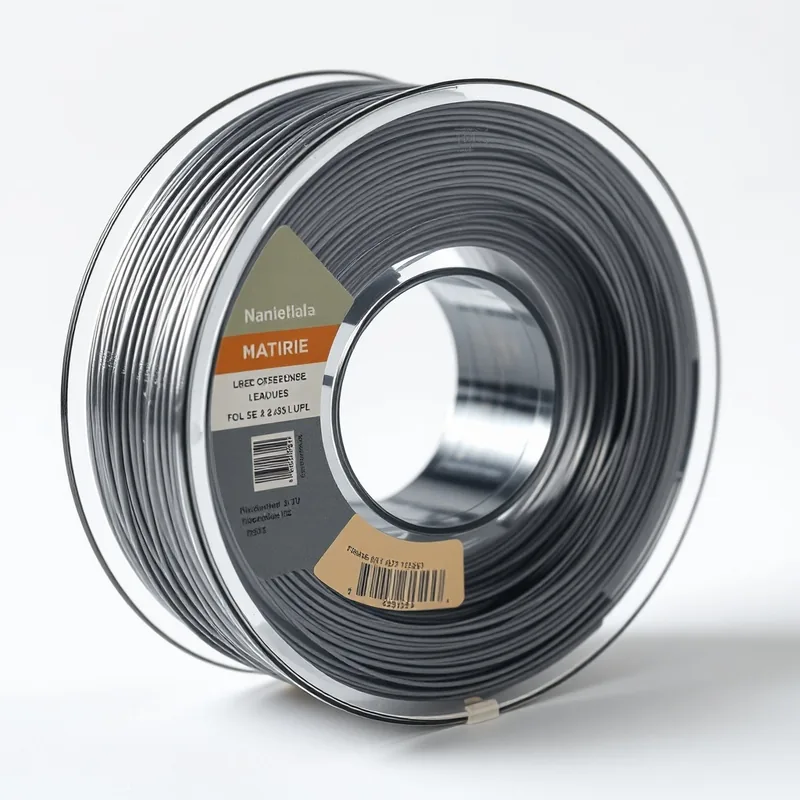
Tu as déjà vu ton modèle en PLA Se gondoler sous le capot d’une voiture garée en plein midi ? Moi oui. La première fois, ça m’a coûté trois heures de collage et une sacrée déception. Le matériau commence à ramollir dès 60 °C. Si je laisse traîner mes pièces imprimées en extérieur, le PLA ne tiendra pas la route. Je te suggère de basculer sur l’ASA. Ce polymère garde la même facilité d’impression que l’ABS, mais il renferme des stabilisants contre les rayons ultraviolets. Mes carénages et mes supports ont survécu deux étés sans jaunir.
Pourquoi ce polymère endure le soleil
L’exposition directe transforme rapidement les thermoplastiques classiques en craie friable. Six mois de lumière active suffisent pour fragiliser une structure standard. Le Filament ASA contient du styrène et du cyclohexène qui absorbent les photons nocifs avant qu’ils ne cassent les chaînes moléculaires. Cette composition explique pourquoi il reste souple après des saisons complètes dehors. Je compare souvent le pla vs asa lors de nos sorties terrain. La différence de tenue saute aux yeux dès la première vague de chaleur. Pour tes pièces extérieur imprimante 3d destinées aux maquettes RC ou aux accessoires de jardin, abandonne les filaments standards. Le choix technique porte ses fruits immédiatement.
Réglages machine et préparation indispensable
Je règle toujours mon extrudeuse sur 250 °C et je maintiens le plateau autour de 80 °C pour une accroche solide. Une fine couche de vernis nitro marche mieux que la plupart des sprays du commerce. Je branche systématiquement une hotte aspirante vers l’extérieur. Les vapeurs de styrène montent vite au nez. Change de bobine quand tu veux, mais prépare ton poste avant d’allumer la machine. Le séchage Filament Asa demande une attention particulière. L’humidité ambiante crée des micro-bulles qui ruinent chaque couche. Je place mes bobines dans un déshumidificateur de bureau réglé sur 45 °C pendant six heures exactes. Ça évite les défauts visuels et garantit une extrusion régulière.
Finitions et limites pratiques
Le matériau supporte bien les chocs légers, mais il cède face à une chaleur prolongée. Il fond vers 100 °C. Je refuse cette matière pour un capot exposé au sud ou près d’un moteur thermique. La géométrie va dévier trop vite. Pour les trappes mobiles ou les leviers soumis à friction, je privilégie le PETG chargé fibre de verre. Ponce à sec et pose deux couches de polyuréthane. La finition blinde vraiment la surface. Vérifie ces trois points avant de lancer l’impression : température ambiante supérieure à 25 °C ? Pièce mobile ? Ensoleillement prolongé ? Si oui, passe directement à un autre support. Un test de 10 % sur un petit échantillon t’évitera des regrets.
Optimisation slicer et gestion thermique
Tes coins se soulèvent pendant l’impression ? C’est la contraction thermique qui tire sur tes bords. Je règle toujours ce combat avec quatre réglages précis. D’abord, je choisis un large brim plutôt qu’un raft pour ne pas noyer les détails de mes pièces mécaniques. J’applique une rétraction stricte : 0,8 mm en tête directe, 5 mm en configuration Bowden. Ça évite les baveux sans tirer sur le filament. Pour la vitesse d’impression, je baisse à 40 mm/s sur les trois premières couches. Le matériau adhère mieux et reste plat. J’ai longtemps imprimé trop vite, voyant mes angles se décoller avant de comprendre que la chaleur restait piégée. Ma solution ? Activer le refroidissement progressif seulement après la quinzième couche. Je tape une grille de remplissage à 20 %. Suffisant pour un bras de drone, ça libère la pièce des tensions internes. La compensation de retrait ajuste les dimensions finales, mais c’est la gestion thermique qui sauve la géométrie. Tu gardes tes plans nets.
Stockage et maintenance du matériel
Une bobine ouverte perd ses propriétés en quelques jours. Je range mes filaments dans des boîtes hermétiques avec des sachets de silice gel. Le contrôle visuel suffit : si le plastique sonne creux quand tu le tapes, il a bu trop d’eau. Je remplace systématiquement la buse après cinq bobines entières. L’abrasion naturelle use le laiton et modifie le diamètre de sortie. Une buse usée force l’extrudeur à pousser davantage, ce qui provoque des bourrages fréquents. Je nettoie le conduit de refroidissement avec un fil de cuivre tous les dix jours. La poussière de plastique s’y accumule et bloque l’air. Un flux constant maintient la température stable.
Test terrain et durabilité réelle
Je soumets toujours mes nouvelles pièces à un cycle de stress avant validation. Trois jours de pluie suivis de quarante-huit heures de soleil direct révèlent les faiblesses cachées. Je mesure l’écart dimensionnel avec un pied à coulisse après chaque exposition. Un dépassement de 0,2 mm indique un problème de refroidissement ou de taux de remplissage. Je corrige immédiatement en augmentant la ventilation entre les couches. Les joints d’étanchéité gagnent en durée de vie si tu utilises un enduit silicone acrylique. La colle cyanoacrylate devient cassante sous les variations thermiques. Je préfère les colles époxy bi-composant pour les assemblages porteurs. Chaque modification de paramètre se note dans un cahier de suivi. La méthode gagne en précision avec le temps.
Questions fréquentes
L’ASA peut-il remplacer l’ABS pour les structures internes ?
Oui, si tu cherches une meilleure résistance aux intempéries. Le coût augmente légèrement, mais la durée de vie compense largement.
Faut-il imprimer avec une chambre fermée ?
Absolument. Une enceinte close stabilise la température et réduit les contraintes thermiques. Je ferme toujours ma machine avec un couvercle en plexiglas.
Comment retirer les supports sans abîmer la pièce ?
Utilise une pince à épiler et coupe près de la base. Le matériau se détache proprement s’il a refroidi complètement.
Et toi, tu as déjà testé l’ASA sur des modèles exposés aux intempéries ? Raconte-moi tes retours en commentaire. Pour aller plus loin, recevez 56 plans gratuits d’avions RC par email. Ton prochain projet mérite une matière qui tient la route.
d'autre plans gratuits :
 Filament PETG : Propriétés et Avantages pour l’Impression 3D
 Optimiser vos projets avec le logiciel de découpe laser LightBurn
 Scie à ruban : le meilleur outil pour la découpe de bois en modélisme
 Perceuse Visseuse pour le Modélisme : Guide Complet
 Comparatif Filament PLA, ABS et PETG : Quel Filament Choisir pour l’Impression 3D ?
 Simplify3D : Le logiciel incontournable pour l’impression 3D